

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-14 Происхождение:Работает


Упаковка продуктов для клизмы представляет собой особую инженерную задачу на производстве. В отличие от стандартных цилиндрических флаконов, бутылочки для клизм имеют сложную геометрию, сжимаемые материалы и встроенные наконечники-аппликаторы, которые усложняют процесс наполнения. Использование стандартных жидких наполнителей для этих продуктов часто приводит к опрокидыванию бутылок, неточной дозировке, разливу продукта и дорогостоящим простоям во время переналадки. Стандартные конвейеры не могут стабилизировать сильфонные основания, а жесткие насадки легко измельчают тонкостенный пластик.
Чтобы решить эту проблему, менеджеры предприятий должны оценить оборудование на основе стабильности бутылей, вязкости жидкости, контроля давления и масштаба производства. Это обеспечивает высокопроизводительное производство, соответствующее требованиям, и позволяет избежать дорогостоящих несоответствий оборудования. Выбор подходящей машины для наполнения клизмы требует соответствия характеристик механического насоса непосредственно физическим свойствам жидкости и ее контейнера.
Геометрия бутылки диктует дизайн: неправильная форма (сильфон, наклонное горлышко) требует использования специальных механизмов, таких как специальные шайбы, для предотвращения опрокидывания во время цикла наполнения.
Выбор насоса зависит от вязкости: выбор между поршневыми, перистальтическими, временными расходомерами или массовыми расходомерами должен соответствовать конкретному составу клизмы (например, физиологический раствор или минеральное масло).
Масштаб производства стимулирует автоматизацию: соответствие производительности машины (бутылок в минуту - BPM) вашему текущему и прогнозируемому масштабу производства имеет решающее значение для предотвращения недооценки или чрезмерного проектирования.
Интеграция имеет решающее значение: отдельного наполнителя недостаточно; Для поддержания стерильности и производительности необходима плавная синхронизация с автоматическим оборудованием для укупорки бутылок.
Соответствие не может быть модернизировано: оборудование должно соответствовать строгим фармацевтическим стандартам, требующим комплексных возможностей очистки на месте (CIP) и подтверждающей документации.
В фармацевтическом производстве успешный цикл наполнения требует точной подачи заданного объема, абсолютной стерильности и нулевой деформации контейнера. Одновременное достижение этих параметров затруднено при работе с тонкостенными гибкими пластиками. Любое отклонение объема заполнения приводит к несоблюдению нормативных требований. Физическая деформация снижает удобство использования и привлекательность товара на полке. Машины должны работать с высокой точностью, сочетая динамику жидкости с бережным обращением с материалами. Если сопло прикладывает слишком большую силу вниз, бутылка сжимается. Когда сопло втягивается, память пластика заставляет его расширяться, всасывая воздух и изменяя конечный уровень наполнения.
Обычные конструкции клизм создают структурные проблемы, с которыми не могут справиться стандартные линии розлива. Сильфоны или бутылки в виде гармошки легко сжимаются в руке пользователя. Эта гибкость делает их очень нестабильными на движущейся конвейерной ленте. Наклонные горлышки смещают центр тяжести, в результате чего бутылки становятся тяжелыми и склонными к опрокидыванию. Удлиненные кончики аппликаторов требуют точного выравнивания сопел. Если заправочная насадка не входит в узкое отверстие идеально, жидкость разливается, загрязняя внешнюю поверхность бутылки и конвейерную систему. Стандартный плоский ленточный конвейер просто опрокинет эти бутылки на высоких скоростях.
Бутылки для клизм обычно изготавливаются выдувным формованием из полиэтилена низкой плотности (LDPE) или полиэтилена высокой плотности (HDPE). Эти сжимаемые пластмассы плохо реагируют на давление верхней нагрузки от заправочных сопел и внутреннее давление жидкости во время фазы впрыска. Если машина приложит чрезмерную физическую нагрузку во время наполнения или установки крышки, бутылка разрушится. Если скорость потока жидкости слишком высока, внутреннее давление приводит к вздутию или разрыву тонких стенок. Оборудование для наполнения должно строго контролировать скорость потока и использовать погружные насадки, которые оказывают минимальную физическую направленную вниз силу для защиты структурной целостности контейнера.
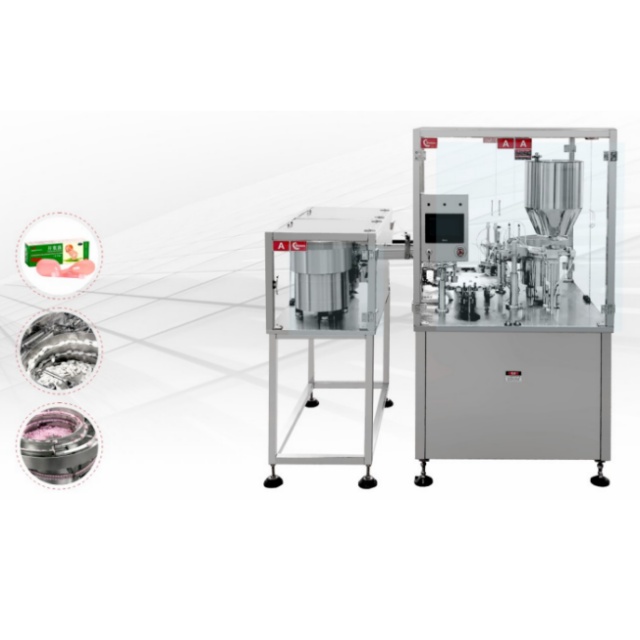
Выбор правильной технологии насоса является основополагающим шагом в настройке оборудования для розлива фармацевтических бутылок . Механизм насоса определяет, как жидкость забирается из резервуара и впрыскивается в бутылку. Разные рецептуры требуют разных методов обращения для обеспечения точности и предотвращения деградации продукта. Солевые растворы ведут себя под давлением совсем иначе, чем суспензии минерального масла.
Насосные технологии | Идеальная формула | Обращение с вязкостью | Риск перекрестного загрязнения |
|---|---|---|---|
Поршневой наполнитель | Минеральное масло / Суспензии | Высокий (10+ КП) | Средний (требуется тщательная CIP) |
Перистальтический насос | Солевой/водный раствор | Низкий (~1 сП) | Низкий (одноразовые трубки) |
Временной поток | Свободнотекучая водная среда | Низкий | Середина |
Массовый расходомер | Переменная / Высокоскоростная | От низкого до среднего | Низкий (нет движущихся частей на пути жидкости) |
Поршневые наполнители являются стандартным выбором для составов клизм с высокой вязкостью или на масляной основе. Эти системы работают с использованием цилиндро-поршневого механизма, который всасывает определенный объем жидкости в камеру и выталкивает ее в бутылку. Поршневые наполнители отличаются точностью измерения объема, гарантируя, что в каждую бутылку будет поступать одинаковая доза независимо от густоты жидкости. Они легко справляются с более густыми жидкостями, не нагружая двигатель насоса, что делает их очень надежными для тяжелых, медленно текущих жидкостей.
Для клизм с солевым или водным раствором перистальтические насосы имеют явные преимущества. В перистальтической системе ролики сжимают гибкую трубку, выталкивая жидкость вперед. Основное преимущество – предотвращение перекрестного загрязнения. Фармацевтическая жидкость касается только внутренней части трубки и дозирующего сопла; он никогда не контактирует с механическими компонентами насоса. Такая конструкция обеспечивает исключительно быструю очистку и замену. Операторы просто заменяют стерильные трубки для следующей партии.
Машины с синхронизированным потоком представляют собой экономичное решение для сыпучих жидкостей с высоким содержанием воды. Эти системы полагаются на гравитацию и точные синхронизирующие клапаны для контроля объема заполнения. Поскольку жидкость негустая и течет равномерно, подача точного количества жидкости в каждом цикле достигается путем открытия клапана на заданное время. Этот метод исключает сложную механику насоса, снижает первоначальные капитальные затраты и упрощает долгосрочное обслуживание.
В высокоскоростных и высокоточных производственных средах часто используются массовые расходомеры. Вместо измерения физического объема эти счетчики измеряют точную массу жидкости, проходящей через сопло. Эта технология обеспечивает точный контроль расхода и мгновенно адаптируется к изменениям плотности или температуры жидкости. Массовые расходомеры требуют минимального механического обслуживания, поскольку у них нет движущихся частей на пути прохождения жидкости. Они идеально подходят для непрерывных операций с высокой производительностью, когда время простоя необходимо свести к минимуму.
При оценке оборудования покупатели должны сопоставить конкретные характеристики машины с уникальным ассортиментом бутылок и требованиями к скорости работы. Аппарат, который отлично работает со стандартными круглыми бутылочками, не сработает, если использовать угловой контейнер для клизмы с сильфоном. Вы должны оценить, как машина стабилизирует бутылку, как сопла взаимодействуют с горлышком и насколько эффективно система переключается между разными размерами продукта.
Машина для наполнения клизмами бутылочек неправильной формы в значительной степени зависит от изготовленных по индивидуальному заказу шайб, также известных как держатели. Поскольку многие бутылочки для клизм не стоят отдельно или имеют тяжелый верх, они не могут перемещаться непосредственно по стандартному конвейеру. Шайбы изготовлены на станке с ЧПУ из прочных материалов, таких как делрин или полиэтилен UHMW, чтобы точно соответствовать контуру бутылки. Они надежно удерживают контейнер в вертикальном положении во время его перемещения через станции наполнения, укупорки и маркировки. Такая стабилизация предотвращает опрокидывание, обеспечивает точное выравнивание сопла и исключает застревание на производственной линии.
Узкие и угловатые горлышки бутылочек для клизм требуют специальной конструкции насадок. Насадки для дайвинга физически опускаются в бутылку перед подачей жидкости. Выполняя заправку снизу вверх, когда сопло поднимается вместе с уровнем жидкости, машина предотвращает аэрацию, пенообразование и разбрызгивание. Это очень важно для мыльных или водных составов, которые легко пенятся. Машина должна поддерживать сменные насадки, чтобы быстро адаптироваться к различным диаметрам горловины в вашем ассортименте.
Производительность измеряется в бутылках в минуту (BPM). Вы должны рассчитать необходимый BPM на основе ежедневных производственных показателей и графиков смен. Для небольших объемов или клинических испытаний достаточно полуавтоматической системы. Для производства среднего уровня обычно требуется поточный автоматический розлив, при котором бутылки движутся по прямой линии через разливочные головки. Для крупносерийного непрерывного производства ротационные системы розлива обеспечивают самую высокую производительность. Выбор правильного уровня автоматизации гарантирует достижение поставленных целей без переусложнения конструкции линии.
Производственные предприятия редко выпускают бутылки одного размера бесконечно. Вы должны оценить время и инструменты, необходимые для переключения аппарата между бутылочками для клизмы для взрослых и для детей. Машина, переналадка которой занимает четыре часа, серьезно влияет на общую эффективность оборудования (OEE). Эффективная конструкция переналадки позволяет операторам переконфигурировать линию за считанные минуты, а не часы. Стандартный процесс перехода должен состоять из следующих шагов:
Очистите путь прохождения жидкости и выполните автоматический цикл CIP.
Замените нестандартные шайбы на конвейерной линии на новую бутылку.
Замените насадки для дайвинга, используя быстросъемные фитинги, не требующие инструментов.
Отрегулируйте направляющие конвейера в соответствии с шириной новой шайбы.
Загрузите новые параметры рецепта в HMI, чтобы указать объем заполнения и скорость погружения.
Разливочная машина не работает в вакууме. Его следует рассматривать как один из компонентов непрерывной упаковочной линии. Выходная скорость наполнителя должна идеально соответствовать входной мощности последующего оборудования. Если наполнитель работает быстрее, чем укупорщик, бутылки скапливаются, что приводит к образованию узких мест и возможным разливам. Синхронизация линии опирается на встроенные элементы управления ПЛК, которые контролируют скорость всех подключенных машин и автоматически регулируют скорость потока для поддержания устойчивого и непрерывного производственного цикла.
Передача нестандартных бутылок с заправочной станции на укупорочную станцию является известной проблемой. Технические требования для интеграции наполнителя клизмы с автоматическим оборудованием для укупорки бутылок являются строгими. Система должна размещать и затягивать предварительно собранные наконечники-аппликаторы или защелкивающиеся колпачки, не вытесняя жидкость внутри гибкого флакона. Это достигается с помощью синхронизирующих винтов и звездчатых колес, которые обеспечивают абсолютный контроль над положением бутылки во время транспортировки. Укупорочные головки с сервоприводом обеспечивают точную обратную связь по крутящему моменту, гарантируя, что крышка затянута достаточно плотно, чтобы предотвратить утечки, но не настолько плотно, чтобы повредить пластиковую резьбу.
После наполнения и укупорки бутылки поступают на станцию этикетирования. Выходная скорость наполнителя должна соответствовать скорости этикетировочных машин, способных работать с коническими или гофрированными поверхностями бутылок. Для наклеивания плоской этикетки на бутылку в форме гармошки требуются специальные механизмы для протирания, обеспечивающие гладкое прилегание этикетки без складок. При проектировании линии проверьте настройку размера и время переналадки этикетировочного блока, чтобы убедиться, что это не станет ограничивающим фактором для вашей общей производительности.
Покупатели сталкиваются с выбором между готовым модифицированным оборудованием и полностью заказными системами. Готовые машины предлагают более низкие первоначальные затраты и более короткие сроки доставки, но они требуют компромисса в скорости или эффективности обработки при работе со сложными бутылочками для клизмы. Индивидуальные системы разрабатываются с нуля, чтобы точно соответствовать вашему типу упаковки, размеру и производственным требованиям, обеспечивая превосходную надежность.
Особенность | Стандартный модифицированный наполнитель | Изготовленный на заказ наполнитель клизмы |
|---|---|---|
Обращение с бутылками | Плоское дно, жесткие формы | Сильфоны, угловые шейки, мягкий пластик. |
Время переключения | 45+ минут (требуются инструменты) | Менее 15 минут (без инструментов) |
Скорость лома | Выше о неправильных формах | Около нуля из-за нестандартных шайб |
Время выполнения | от 8 до 12 недель | от 16 до 24 недель |
Необходимо Если объем вашего производства превышает 100 ударов в минуту или если ваша бутылка имеет очень агрессивное наклонное горлышко, по которому не могут перемещаться стандартные насадки для дайвинга, требуется индивидуальное решение. Попытка заставить стандартную машину обрабатывать бутылки неправильной формы приводит к постоянным микроостановкам, высокому проценту брака и чрезмерному износу компонентов машины. определить пороговые значения, оправдывающие переход от стандартного фармацевтического наполнителя к специальной машине для наполнения бутылочек для клизм .
При оценке индивидуальной сборки проанализируйте первоначальные капитальные затраты и долгосрочную операционную экономию. Изготовленная на заказ машина изначально стоит дороже. Окупаемость инвестиций достигается за счет снижения процента брака продукции, значительно более быстрого переналадки и сокращения времени простоя при техническом обслуживании. В течение пятилетнего эксплуатационного цикла повышение эффективности идеально подобранной машины, изготовленной по индивидуальному заказу, перевешивает первоначальные затраты, поскольку линия работает непрерывно с минимальным вмешательством оператора.
Внедрение нового разливочного оборудования сопряжено с неизбежными рисками. Наиболее распространенными причинами сбоев во время внедрения являются несоответствие давления, вызывающее деформацию бутылки, а также смещение крышки из-за плохой стабилизации бутылки во время передачи. Вспенивание жидкости происходит, если скорость водолазного сопла не идеально синхронизирована со скоростью потока жидкости. Раннее выявление этих проблем позволяет инженерным командам решать их до того, как машина попадет в производственный цех.
Фармацевтическое оборудование должно соответствовать строгим нормативным требованиям FDA и EMA. Соответствие надлежащей производственной практике (GMP) не подлежит обсуждению. Вы должны убедиться, что производитель предоставляет всестороннюю поддержку при проверке. Сюда входят заводские приемочные испытания (FAT) на площадке поставщика, за которыми следуют приемочные испытания (SAT) на вашем предприятии. Оборудование должно поставляться с полной квалификацией установки (IQ), эксплуатационной квалификацией (OQ) и квалификацией производительности (PQ), подтверждающей, что машина работает точно так, как указано.
Перекрестное загрязнение между различными партиями представляет серьезный риск в фармацевтическом производстве. Оцените возможности машины по очистке на месте (CIP) и стерилизации на месте (SIP). В трубопроводе для жидкости должны использоваться контактные детали из нержавеющей стали 316L с гладкими сварными швами без щелей, где не могут скапливаться бактерии. Автоматизированные системы CIP пропускают через машину чистящие растворители и стерильную воду, не требуя от операторов демонтажа насосов. Тестирование рибофлавина часто проводится во время валидации, чтобы убедиться, что распыляющие шарики обеспечивают 100% покрытие внутри резервуаров и путей прохождения жидкости.
Чтобы снизить риски интеграции, никогда не оформляйте заказ на покупку исключительно на основе спецификации. Проведите физические образцы бутылок и моделируйте жидкость вместе с производителем оборудования. Отправьте им точные формы для бутылок, крышки и образцы жидкостей. Попросите производителя продемонстрировать скорость потока, адаптируемость сопла и стабилизацию шайбы на испытательном стенде. Эта физическая проверка гарантирует, что оборудование будет работать должным образом в реальных условиях.
Оптимальное решение для упаковки клизмы определяется точным соответствием вязкости жидкости, геометрии бутылки, требуемой пропускной способности и допусков давления пластикового контейнера. Стандартные жидкие наполнители терпят неудачу, когда сталкиваются с нестабильностью гофрированной формы и наклонной горловиной аппликатора. Успех требует целенаправленных механических решений, таких как специальные шайбы, насадки для дайвинга и точно подобранные технологии насосов. Чтобы продолжить выбор оборудования, выполните следующие действия:
Задокументируйте вязкость и характеристики текучести жидкости при стандартных рабочих температурах.
Соберите файлы 3D CAD и физические образцы бутылок всех форм, наконечников аппликаторов и колпачков.
Рассчитайте необходимое количество бутылок в минуту (BPM) на основе текущего и прогнозируемого графиков смен.
Запросите демонстрацию физических возможностей у поставщиков, использующих ваши конкретные материалы и жидкости.
Ответ: Поршневые наполнители или поршневые насосы являются лучшим выбором для клизм на основе минерального масла. Эти насосы легко справляются с более высокими вязкостями, не нагружая двигатель, обеспечивая высокоточное объемное дозирование независимо от толщины жидкости.
Ответ: Бутылки для клизм неправильной формы, не отдельно стоящие или с сильфоном стабилизируются с помощью изготовленных по индивидуальному заказу шайб или держателей. Эти шайбы точно повторяют контур бутылки, надежно удерживая ее в вертикальном положении во время движения по конвейеру через станции наполнения и укупорки.
О: Да, хорошо спроектированная машина работает с изделиями разных размеров. Для этого необходимы эффективные возможности переналадки, включая регулируемые направляющие конвейера, сменные погружные насадки и сменные специальные шайбы для бутылок разного диаметра и высоты.
Ответ: Рассчитайте необходимое количество бутылок в минуту (BPM), разделив дневную производственную цель на количество рабочих минут в смену. Сопоставьте этот BPM с возможностями полуавтоматических, линейных автоматических или высокоскоростных ротационных машин.
Ответ: Соответствие GMP требует санитарной конструкции машины, использования нержавеющей стали 316L для всех деталей, контактирующих с жидкостью, бесшовных сварных швов, совместимости CIP/SIP и комплексной проверочной документации, включая протоколы IQ, OQ и PQ.
Ответ: Интеграция основана на точных механических передачах. Винты синхронизации и звездчатые колеса поддерживают непрерывное движение, плавно перемещая нестабильные бутылки от наполнителя к укупорщику, чтобы предотвратить проливание до того, как кончик аппликатора будет затянут.
О: Среднее время выполнения заказной машины в отрасли составляет от 12 до 24 недель. Этот срок во многом зависит от инженерной сложности, изготовления нестандартных шайб и времени, необходимого для заводских испытаний и проверочных испытаний.


